 Honeycomb
Seleccione el Proceso de Soldadura y Diámetros
Elija entre las especificaciones para soldadura Láser o soldadura TIG.
0.2
mm
Carrete / Varillas0.3
mm
Carrete / Varillas0.4
mm
Carrete / Varillas0.5
mm
Carrete / Varillas0.6
mm
Carrete / VarillasPersonalizado
Otras medidas
Contactar →
0.8
mm
Tubo PP1.0
mm
Tubo PP1.2
mm
Tubo PP1.6
mm
Tubo PP2.0
mm
Tubo PPPersonalizado
Otras medidas
Contactar →
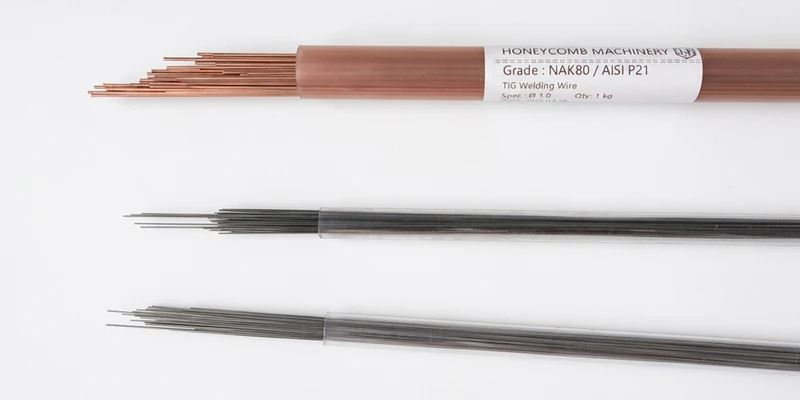
HOJA DE DATOS TÉCNICOS (TDS) Y GUÍA DE PROCESO Estándar: NAK80 / AISI P21 (Pretemplado)
1. Composición Química (wt%)
| Elemento | C | Si | Mn | Ni | Al | Cu | Fe |
|---|---|---|---|---|---|---|---|
| Especificación | 0.12–0.20 | 0.20–0.40 | 1.40–1.70 | 2.80–3.20 | 0.80–1.20 | 0.80–1.20 | Balance |
2. Parámetros de Soldadura: Láser vs. TIG
⚡ Soldadura Láser 0.2–0.6 mm
| Temp. Precalentamiento | Temp. Ambiente – 100°C |
| Corriente de Pulso | 90–180 A |
| Gas de Protección | Argón ≥99.99% (3–6 L/min) |
| Impacto ZAT | ZAT ultra reducida, preserva pulido espejo óptico |
🔥 Soldadura TIG 0.8–2.0 mm
| Temp. Precalentamiento | 150°C – 200°C Recomendado |
| Corriente de Soldadura | 35–110 A (DCEN) |
| Gas de Protección | Argón ≥99.99% (8–12 L/min) |
| Tratamiento Post-soldadura | Enfriamiento lento en manta aislante |
💡 Instrucciones clave de reparación y operación:
- Garantía de Pulido Espejo Óptico: Su baja aleación de carbono con Níquel-Cobre-Aluminio permite una excelente pulibilidad a espejo sin fronteras visibles ni marcas de hundimiento en la zona tratada.
- Estructura Pretemplada Uniforme: Mantiene una dureza constante de 37–43 HRC directamente después del depósito, eliminando la necesidad de tratamiento térmico posterior.