 Honeycomb
Wybierz proces spawania i średnice
Wybierz specyfikacje drutu do spawania laserowego lub TIG.
0.15
mm
Szpula / Pręty0.2
mm
Szpula / Pręty0.3
mm
Szpula / Pręty0.4
mm
Szpula / Pręty0.5
mm
Szpula / Pręty0.6
mm
Szpula / PrętyNiestandardowy
Inne średnice
Skontaktuj się →
0.8
mm
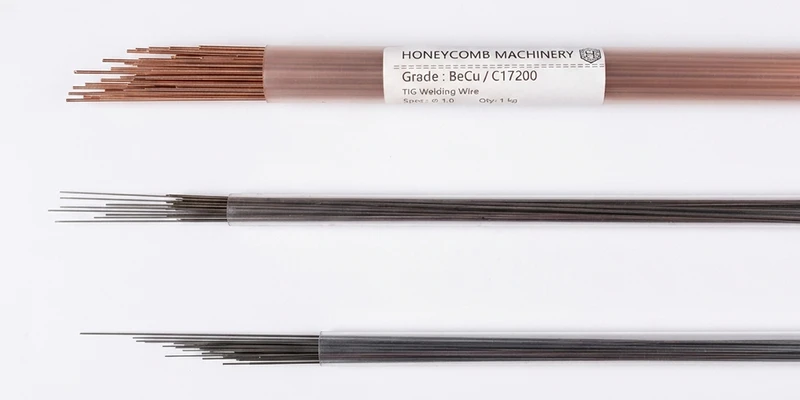
10 prętów / tuba1.0
mm
10 prętów / tuba1.2
mm
10 prętów / tuba1.6
mm
10 prętów / tuba2.0
mm
10 prętów / tuba2.4
mm
10 prętów / tubaNiestandardowy
Inne średnice
Skontaktuj się →
KARTA TECHNICZNA (TDS) I PRZEWODNIK PROCESOWY Norma: ASTM B196 C17200 / UNS C17500 (Beryl Copper)
1. Skład chemiczny (% wag.)
| Pierwiastek | Be | Co + Ni | Fe | Si | Cu |
|---|---|---|---|---|---|
| Wartość | 1,80–2,00 | 0,20–0,60 | ≤ 0,15 | ≤ 0,15 | Reszta |
2. Twardość i parametry spawania
⚡ Spawanie laserowe 0,15–0,6 mm
| Temperatura podgrzewania | Temperatura pokojowa – 100°C |
| Moc impulsu | 120–220 A |
| Gaz osłonowy | Argon ≥99,99% (4–6 l/min) |
| Wpływ HAZ | Bardzo wąski HAZ, zapobiega utlenianiu miedzi |
🔥 Spawanie TIG 0,8–2,4 mm
| Temperatura podgrzewania | 150°C – 200°C zalecana |
| Prąd spawania | 40–120 A (DCEN) |
| Gaz osłonowy | Argon ≥99,99% (8–12 l/min) |
| Dogrzewanie | Wolne naturalne chłodzenie |
💡 Kluczowe wskazówki dotyczące naprawy i eksploatacji:
- Szybkie odprowadzanie ciepła: Wysoka zawartość miedzi przewodzi ciepło niezwykle szybko. Podczas nakładania może być potrzebne wyższe początkowe impulsy energii w porównaniu do standardowych drutów stalowych.
- Uwaga dotycząca bezpieczeństwa: Podczas szlifowania lub spawania łukowego stopów berylu i miedzi należy zapewnić odpowiednią wentylację wyciągową miejscową.