 Honeycomb
Wybierz proces spawania i średnice
Wybierz specyfikacje drutu do spawania laserowego lub TIG.
0.15
mm
Szpula / Pręty0.2
mm
Szpula / Pręty0.3
mm
Szpula / Pręty0.4
mm
Szpula / Pręty0.5
mm
Szpula / Pręty0.6
mm
Szpula / PrętyNiestandardowy
Inne średnice
Skontaktuj się →
0.8
mm
10 prętów / tuba1.0
mm
10 prętów / tuba1.2
mm
10 prętów / tuba1.6
mm
10 prętów / tuba2.0
mm
10 prętów / tuba2.4
mm
10 prętów / tubaNiestandardowy
Inne średnice
Skontaktuj się →
KARTA TECHNICZNA (TDS) I PRZEWODNIK PROCESOWY Norma: AISI P20 / DIN 1.2311 / GB 3Cr2Mo
1. Skład chemiczny (% wag.)
| Pierwiastek | C | Si | Mn | Cr | Mo | Fe |
|---|---|---|---|---|---|---|
| Wartość | 0,28–0,40 | 0,20–0,80 | 0,60–1,00 | 1,40–2,00 | 0,30–0,55 | Reszta |
2. Twardość i parametry spawania
⚡ Spawanie laserowe 0,15–0,6 mm
| Temperatura podgrzewania | Temperatura pokojowa – 100°C |
| Moc impulsu | 90–180 A |
| Gaz osłonowy | Argon ≥99,99% (3–5 l/min) |
| Wpływ HAZ | Brak śladów osiadania w obszarze mikronapraw |
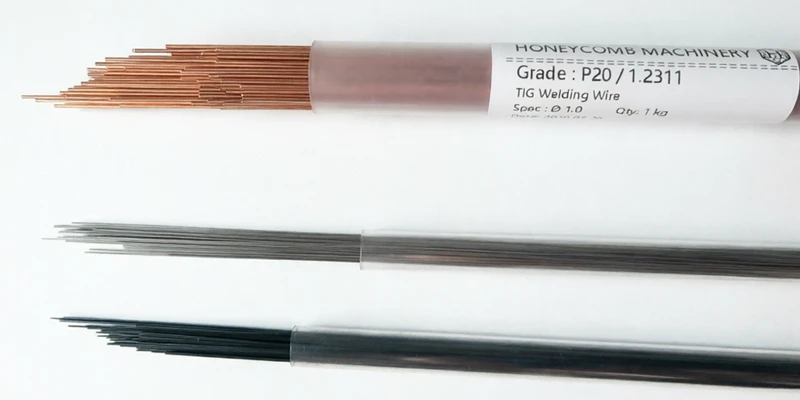
🔥 Spawanie TIG 0,8–2,4 mm
| Temperatura podgrzewania | 150°C – 200°C zalecana |
| Prąd spawania | 35–100 A (DCEN) |
| Gaz osłonowy | Argon ≥99,99% (8–10 l/min) |
| Dogrzewanie | Wolne naturalne chłodzenie |
💡 Kluczowe wskazówki dotyczące napraw i eksploatacji:
- Dopasowanie twardości: Osadzony metal spoiny osiąga 30–34 HRC, doskonale dopasowując się do pre-hartowanej stali rodzimej P20, eliminując aureole graniczne podczas obróbki EDM i polerowania.
- Naprawa linii podziału: Używaj krótkich impulsów łuku, aby ściśle kontrolować dopływ ciepła, unikając podcięć lub śladów osiadania na precyzyjnych powierzchniach podziału.