 Honeycomb
Wybierz proces spawania i średnice
Wybierz specyfikacje drutu do spawania laserowego lub TIG.
0.15
mm
Szpula / Pręty0.2
mm
Szpula / Pręty0.3
mm
Szpula / Pręty0.4
mm
Szpula / Pręty0.5
mm
Szpula / Pręty0.6
mm
Szpula / PrętyNiestandardowy
Inne średnice
Skontaktuj się →
0.8
mm
10 prętów / tuba1.0
mm
10 prętów / tuba1.2
mm
10 prętów / tuba1.6
mm
10 prętów / tuba2.0
mm
10 prętów / tuba2.4
mm
10 prętów / tubaNiestandardowy
Inne średnice
Skontaktuj się →
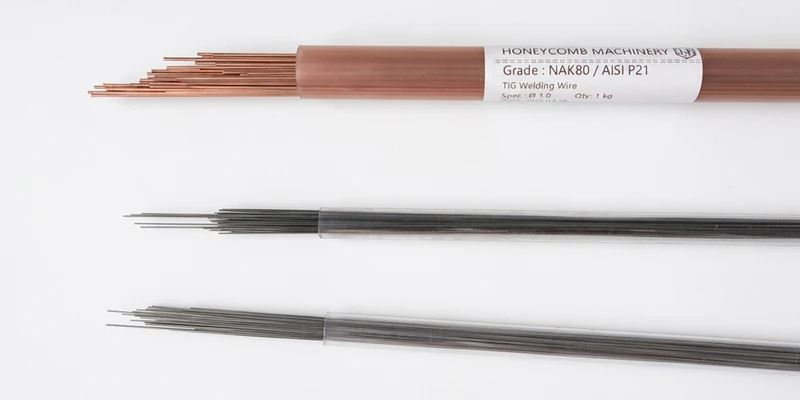
KARTA TECHNICZNA (TDS) I PRZEWODNIK PROCESOWY Norma: Daido NAK80 / AISI P21 (stal pre-hartowana i starzeniowo-umacniana)
1. Skład chemiczny (% wag.)
| Pierwiastek | C | Mn | Ni | Al | Cu | Mo | Fe |
|---|---|---|---|---|---|---|---|
| Wartość | 0,12–0,20 | 1,40–1,70 | 2,80–3,20 | 0,80–1,10 | 0,90–1,20 | 0,20–0,40 | Reszta |
2. Twardość i parametry spawania
⚡ Spawanie laserowe 0,15–0,6 mm
| Temperatura podgrzewania | Temperatura pokojowa – 100°C |
| Moc impulsu | 110–200 A |
| Gaz osłonowy | Argon ≥99,99% (3–5 l/min) |
| Wpływ HAZ | Bardzo gładkie osadzenie dopasowane twardością do stali rodzimej |
🔥 Spawanie TIG 0,8–2,4 mm
| Temperatura podgrzewania | 150°C – 200°C zalecana |
| Prąd spawania | 35–100 A (DCEN) |
| Gaz osłonowy | Argon ≥99,99% (8–10 l/min) |
| Dogrzewanie | Wolne naturalne chłodzenie |
💡 Ważne wskazówki dotyczące naprawy i obsługi:
- Cecha starzeniowego umacniania: Osiąga 37–43 HRC bezpośrednio po osadzeniu, całkowicie eliminując twarde miejsca i linie graniczne podczas obróbki EDM i polerowania lustrzanego.
- Ochrona wykończenia lustrzanego: Wysoka czystość składu drutu zapewnia brak porowatości lub mikrodziurek podczas polerowania pod dużym powiększeniem.