 Honeycomb
Seleccione el Proceso de Soldadura y Diámetros
Elija entre las especificaciones para soldadura Láser o soldadura TIG.
0.2
mm
Carrete / Varillas0.3
mm
Carrete / Varillas0.4
mm
Carrete / Varillas0.5
mm
Carrete / Varillas0.6
mm
Carrete / VarillasPersonalizado
Otras medidas
Contactar →
0.8
mm
10 varillas / tubo1.0
mm
10 varillas / tubo1.2
mm
10 varillas / tubo1.6
mm
10 varillas / tubo2.0
mm
10 varillas / tubo2.4
mm
10 varillas / tuboPersonalizado
Otras medidas
Contactar →
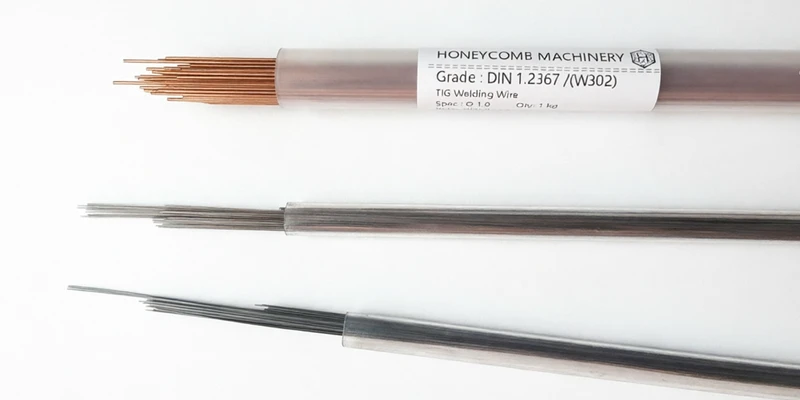
HOJA DE DATOS TÉCNICOS (TDS) Y GUÍA DE PROCESO Estándar: DIN 1.2367 / X38CrMoV5-3 (Equiv. BÖHLER W302)
1. Composición Química (wt%)
| Elemento | C | Si | Mn | Cr | Mo | V | Fe |
|---|---|---|---|---|---|---|---|
| Especificación | 0.35–0.40 | 0.30–0.50 | 0.30–0.50 | 4.80–5.20 | 2.70–3.20 | 0.45–0.55 | Balance |
2. Parámetros de Soldadura: Láser vs. TIG
⚡ Soldadura Láser 0.2–0.6 mm
| Temp. Precalentamiento | Temp. Ambiente – 100°C |
| Corriente de Pulso | 120–220 A |
| Gas de Protección | Argón ≥99.99% (3–6 L/min) |
| Impacto ZAT | ZAT mínima, previene la propagación de microfisuras |
🔥 Soldadura TIG 0.8–2.4 mm
| Temp. Precalentamiento | 320°C – 400°C Obligatorio |
| Corriente de Soldadura | 40–120 A (DCEN) |
| Gas de Protección | Argón ≥99.99% (8–12 L/min) |
| Tratamiento Post-soldadura | Enfriamiento lento seguido de alivio de tensiones a 500°C |
💡 Instrucciones clave de reparación y operación:
- Ventaja del Alto Contenido de Molibdeno: El W302 / 1.2367 contiene ~3.0% de Mo, lo que ofrece una dureza en caliente significativamente superior a la del H13 y una resistencia a la fatiga por agrietamiento excelente durante la fundición a presión.
- Requisito de Precalentamiento (TIG): El precalentamiento estricto a 320°C–400°C antes del depósito TIG es obligatorio para eliminar los riesgos de agrietamiento en frío a lo largo de los márgenes de fusión.