 Honeycomb
Wybierz proces spawania i średnice
Wybierz specyfikacje drutu do spawania laserowego lub TIG.
0.15
mm
Szpula / Pręty0.2
mm
Szpula / Pręty0.3
mm
Szpula / Pręty0.4
mm
Szpula / Pręty0.5
mm
Szpula / Pręty0.6
mm
Szpula / PrętyNiestandardowy
Inne średnice
Skontaktuj się →
0.8
mm
10 prętów / tuba1.0
mm
10 prętów / tuba1.2
mm
10 prętów / tuba1.6
mm
10 prętów / tuba2.0
mm
10 prętów / tuba2.4
mm
10 prętów / tubaNiestandardowy
Inne średnice
Skontaktuj się →
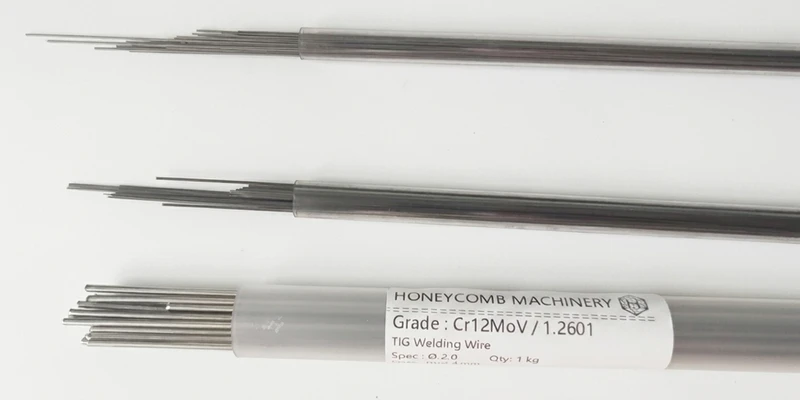
KARTA TECHNICZNA (TDS) I PRZEWODNIK PROCESOWY Norma: Cr12MoV / DIN 1.2601 (X165CrMoV12 – stal wysokochromowa do pracy na zimno)
1. Skład chemiczny (% wag.)
| Pierwiastek | C | Si | Mn | Cr | Mo | V | Fe |
|---|---|---|---|---|---|---|---|
| Wartość | 1,45–1,70 | ≤ 0,40 | ≤ 0,40 | 11,50–12,50 | 0,40–0,60 | 0,15–0,30 | Reszta |
2. Twardość i parametry spawania
⚡ Spawanie laserowe 0,15–0,6 mm
| Temperatura podgrzewania | Temperatura pokojowa – 150°C |
| Moc impulsu | 110–200 A |
| Gaz osłonowy | Argon ≥99,99% (3–5 l/min) |
| Wpływ HAZ | Precyzyjne spawanie impulsowe zapobiega mikropęknięciom wzdłuż ostrych krawędzi |
🔥 Spawanie TIG 0,8–2,4 mm
| Temperatura podgrzewania | 300°C – 400°C obowiązkowe |
| Prąd spawania | 40–110 A (DCEN) |
| Gaz osłonowy | Argon ≥99,99% (8–12 l/min) |
| Dogrzewanie | Wolne chłodzenie w kocu izolacyjnym w celu redukcji naprężeń wewnętrznych |
💡 Kluczowe wskazówki dotyczące naprawy i eksploatacji:
- Zapobieganie pęknięciom poprzez podgrzewanie: Ze względu na zawartość ~12% chromu, naprawa TIG na grubych korpusach narzędzi wymaga obowiązkowego podgrzania (300°C–400°C), aby uniknąć pęknięć spowodowanych naprężeniami termicznymi.
- Osadzanie krawędzi odpornej na zużycie: Po nałożeniu osiąga twardość 56–60 HRC, zapewniając doskonałą odporność na zużycie ścierne na krawędziach do cięcia na zimno i wykrawania.