 Honeycomb
Wybierz proces spawania i średnice
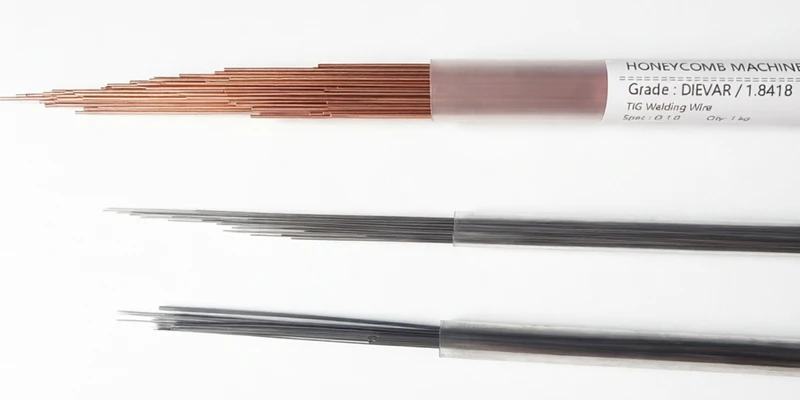
Wybierz specyfikacje drutu do spawania laserowego lub TIG.
0.2
mm
Szpula / Pręty0.3
mm
Szpula / Pręty0.4
mm
Szpula / Pręty0.5
mm
Szpula / Pręty0.6
mm
Szpula / PrętyNiestandardowy
Inne średnice
Skontaktuj się →
0.8
mm
10 prętów / tuba1.0
mm
10 prętów / tuba1.2
mm
10 prętów / tuba1.6
mm
10 prętów / tuba2.0
mm
10 prętów / tuba2.4
mm
10 prętów / tubaNiestandardowy
Inne średnice
Skontaktuj się →
KARTA TECHNICZNA (TDS) I PRZEWODNIK PROCESOWY Norma: Premium DIEVAR / DIN 1.8418 (odpowiednik Uddeholm 8418)
1. Skład chemiczny (% wag.)
| Pierwiastek | C | Si | Mn | Cr | Mo | V | Fe |
|---|---|---|---|---|---|---|---|
| Wartość | 0,35–0,40 | 0,10–0,30 | 0,40–0,60 | 5,00–5,40 | 2,20–2,50 | 0,50–0,70 | Reszta |
2. Twardość i parametry spawania
⚡ Spawanie laserowe 0,2–0,6 mm
| Temperatura podgrzewania | Temperatura pokojowa – 100°C |
| Moc impulsu | 120–220 A |
| Gaz osłonowy | Argon ≥99,99% (3–6 l/min) |
| Wpływ HAZ | Ultrawąski HAZ, zachowujący najwyższą ciągliwość spoiny |
🔥 Spawanie TIG 0,8–2,4 mm
| Temperatura podgrzewania | 320°C – 400°C obowiązkowe |
| Prąd spawania | 40–120 A (DCEN) |
| Gaz osłonowy | Argon ≥99,99% (8–12 l/min) |
| Dogrzewanie | Wolne chłodzenie, a następnie natychmiastowe odpuszczanie w 500°C |
💡 Kluczowe instrukcje naprawy i obsługi:
- Niezrównana odporność na pękanie termiczne: Niska zawartość krzemu (~0,2% Si) i zoptymalizowany skład Cr-Mo-V zapewniają znacznie lepszą ciągliwość i wytrzymałość na gorąco w porównaniu do standardowego H13.
- Kontrola podgrzewania (TIG): Przed spawaniem TIG wymagane jest ścisłe podgrzanie do 320°C–400°C, aby wyeliminować pęknięcia na zimno wzdłuż granic wtopienia.